В Оренбургской губернии XIX века хозяйство велось рачительно — ни одна часть забитого скота не пропадала даром. Об этом подробно рассказывал Александр Исковский в материале для «Оренбургской недели» (№41, 9 октября 2013 г.), обращая особое внимание на переработку рогового сырья: даже прочные бычьи рога превращались в нужные в быту гребни.
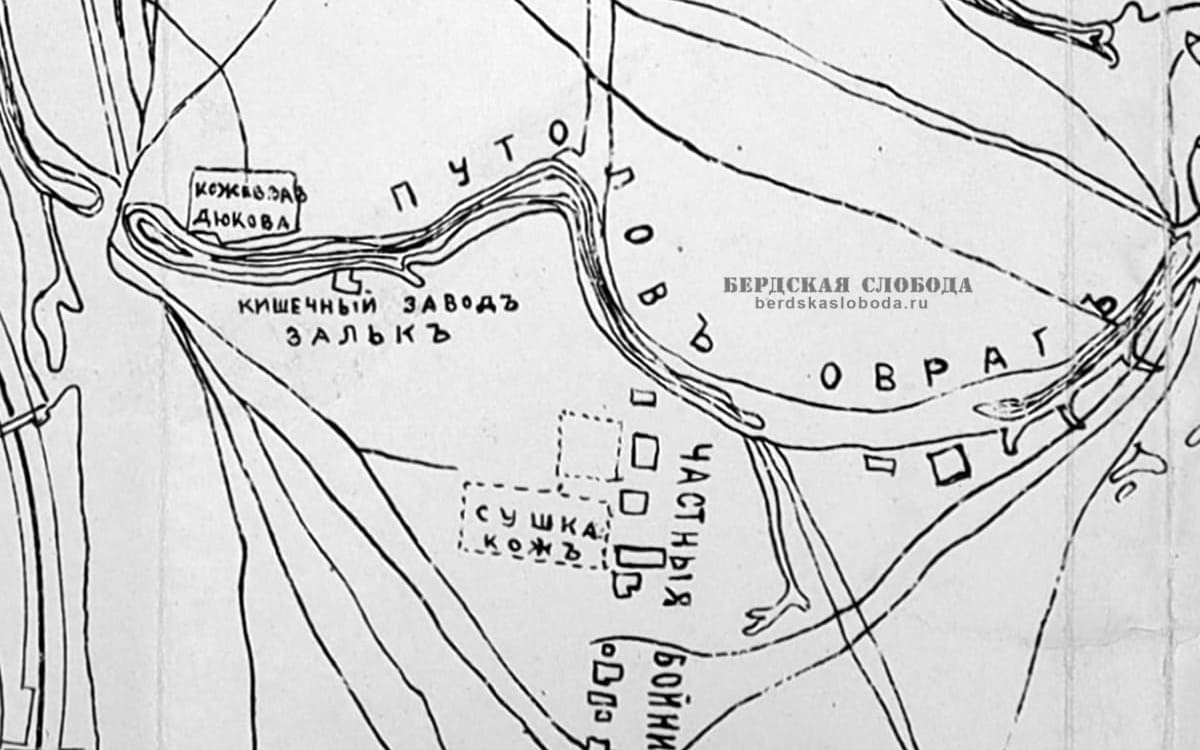
«Кишечный завод Залькъ» на фрагменте плана города Оренбурга с окрестностями, 1913 год
Особую известность приобрела мастерская Ивана Шукаева, где отработанная технология позволяла создавать качественные изделия. Сначала рога вымачивали в кипятке для размягчения, затем прессовали и вручную вырезали зубья. Готовые гребни пользовались устойчивым спросом на местных базарах — в крестьянских семьях эти практичные изделия берегли и передавали из поколения в поколение.
*****
У хорошего хозяина «отходов производства» не бывает, все идет в дело. Дюковские, Хусаиновские и другие оренбургские скотобойни, располагавшиеся столетие назад за Уралом и рядом с Банным протоком, работали в теплое время года. Скот пригоняли из степи, после разделки туши мясо переправлялось в ледник, на холод, а оставшееся использовалось. Как?
В «Кишечном заводе» Залька на берегу Путолова оврага, что в южной части Городской (Зауральной) рощи, делали оболочки для колбас, напротив находился кожевенный завод А.В. Дюкова. Ближе к кузнечным рядам (ныне поселок Кузнечный) в бараках расположился «струнный завод», где из жил и кровеносных сосудов крупного рогатого скота делали струны для музыкальных инструментов. Вокруг водоемов толпились шерстомойки, существовала даже костосжигательная артель, поставлявшая золу для производства краски.
На бойнях скапливались бычьи и коровьи рога, востребованные местными кустарями-ремеслениками, изготовлявшими гребни для волос. Малоизвестный промысел изготовления роговых гребней в Оренбурге описан в 1897 году современником с инициалами «A.W.».
В Оренбурге середины XIX века не существовало своего, оригинального промысла. Практически все ремесленники, как, собственно, и большинство горожан, были приезжими.
Гребневым производством, то есть изготовлением гребней-расчесок в Оренбурге занимались три небольших артели. Первую из них примерно в 1850–55 годах открыл ремесленник Кошаев. Он привез в Оренбург не только промысел, но и рабочих из подмосковного села Фатевичи, что неподалеку от Ильинского погоста. В Фатевичах, где более 500 дворов, все жители изготовляли гребни и продавали по всей России. В этом же селе нанимали рабочих, вывозили их в другие села и города для производства гребней.
Кошаев привез в 1865 году из Фатевичей в Оренбург рабочего Ивана Шукаева, который через пять лет отделился и завел собственное производство. Конкуренции практически не было, недостатка в сырье, то бишь рогах, никто не испытывал.
Иван Шукаев первое время обходился помощью двух помощников, привезенных также из Фатевичей. Через 30 лет у него работало семь человек – все москвичи, кроме подростка-ученика. Жили они у Шукаева по договору за 100–120 рублей в год, ученик – за 25 рублей. Рабочий изготавливал до 50 гребней в день при заранее приготовленном материале. В мастерской Ивана Шукаева подготовкой рогов занимались двое – подросток и взрослый, остальные вырезали и полировали гребни. Впятером успевали сделать до 250 гребней в день. Потом товар сортировали по сотням и продавали на городских базарах, рынках оптом – по три–четыре рубля за 100 штук. Наиболее крупные, красивые гребни продавались дюжинами по 85–90 копеек. За день рабочий, если не болел, мог получить около 1 рубля 25 копеек, а в год почти 300 рублей при пятидневной рабочей неделе.
Технология изготовления роговых гребней была проста и в то же время трудоемка. Коровьи и бычьи рога покупались на скотобойнях оптом и на вес за 5–15 рублей (цена зависела от размеров) за сотню пар. Из крупного рога быка выделывалось пять–шесть гребней, а из мелкого коровьего лишь один–два. Хранились рога в прохладе – в амбарах за городом, на сушильнях. Для работы оттуда привозили нужное количество, обычно один–два воза, и сразу же заливали рога водой. От жары и сухого воздуха они трескались и становились непригодными для обработки.
Материалы по теме: Поляков В.В. — Производство роговых гребней и зубных щеток — КОИЗ, 1942. — 32 с., 12 Мб,
Само производство, по словам современника «роговой индустрии» A.W., «производится примитивным способом». Мастерская располагалась в двух помещениях. В одном, похожем на землянку, в землю были врыты два горна и два пресса, а крыша – вровень с землей. Землянка глубиной три аршина (2,2 метра) выложена кирпичом, в крыше отверстие два на два аршина (1,4 на 1,4 метра), на зиму оно прикрывалось стеклянной рамой. Над горнами располагались котлы на три ведра (36 литров) с подогреваемой углями (не дровами!) водой. Пресс с одной стороны походил на столярный верстак, к другой же стороне был приделан маховик до двух аршин в диаметре с винтом в центре. При вращении колеса винт приходил в движение и сжимал березовые колодки-бруски размером с кирпич. Колодок на прессе до 15-ти, все располагались вдоль винта. Стоил такой пресс около 50 рублей.
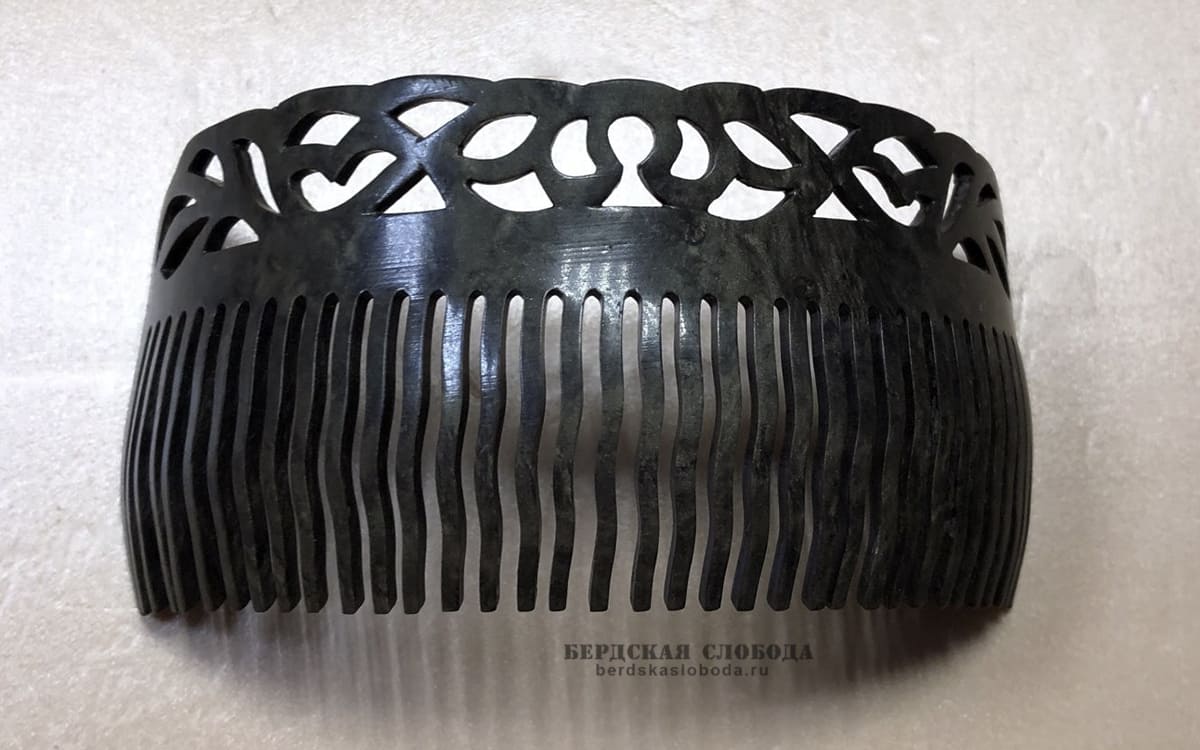
В подогретой воде рога размягчались, затем их рассекали ножом или топором поперек на части в один – два вершка и вновь складывали в котел. Через некоторое время мягкие и горячие части подросток-ученик доставал лопатой и насаживал на палку через отверстие внутри рога, после чего начиналось их сушка. Мастер получал сухую и охлажденную заготовку для гребня. Обернув руку кожаным лоскутом, на языке гребенщиков называемый погаленком, мастер ножом-резкой отделял верхний слой рога в полсантиметра в продольном направлении. Этот слой и есть будущий гребень. Оставшийся внутренний слой отбрасывался в ведро и вместе с другими остатками рогов продавался на фабрики для выработки «особой краски синего цвета под названием «кале» по цене 15 копеек за пуд».
Верхний слой-заготовку гребенщик тут же выпрямлял у себя на груди, плотно прижав к привязанной дощечке, предохранявшей от порезов, и разглаживал острым ножом. Затем в дело вступал пресс, его называли жом: между брусков пластина зажималась и путем постепенного перекладывания ее в промежутки «от первого до последнего» достигалось уплотнение и выпрямление роговой заготовки. На этом заканчивалась подготовка, и роговая пластина передавалась в следующее, второе помещение мастерской.
Здесь, во втором «отделении», расположенном рядом с землянкой, в обычной комнате в три окна рабочие сидели на низких табуретах перед лавкой напротив окна – для лучшей освещенности. На лавке лежали инструменты, справа от входа в мастерскую Ивана Шукаева стояли три станка-машины, при помощи которых выпиливались зубы на гребнях. Внешне эти станки походили на точильные, как у уличных точильщиков ножей – с маховым колесом и передаточным ремнем, с той разницей, что рама была не деревянная, а железная и вместо точильного камня на валу вращался стальной круг с зубчиками для пропилки. На одном станке круг с зубчиками толще, на другом – тоньше, «смотря по тому, какие зубы следует выпилить». Роговая пластина зажималась в клещах, винтом и хвостовиком достигалась глубина пропила: рабочий передвигал винт, его нарезы попадали на железную планку, и гребень входил на нужное расстояние, чем и достигалась точность выпилки зубьев.
Порядок работы во втором «отделении» мастерской был следующий: подготовленную роговую пластину мастер вручную опиливал для придания гребню нужной формы (обычно прямоугольной) и в зависимости от размера вставлял в деревянную обрезку – полено с надрезами сверху. Пластина обстругивалась терпугом (валиком с зубцами), сначала на большом, потом на малом. Последним, то есть малым терпугом, выравнивались и выглаживались боковые стороны пластины, после чего заготовка вставлялась в станок, и выпиливались зубья гребня. Получившийся гребень вновь выглаживали, убирали задиры с помощью рашпиля, вручную обтачивали зубья – вострили железным опилком. Следующая операция – скобление: гребень поочередно двумя острыми ножами полировали для придания лоска. Во время этой операции мастер периодически подносил гребень к языку и лизал его – так он узнавал, достаточно ли гладкой стала поверхность. Окончательный блеск и гладкость достигались полировкой пучком травы, а именно хвоща. После протирки гребня хапугой мастер получал «полную чистоту и блеск». «Хапуга» — это сверток из куска кошмы круглой формы – два вершка в диаметре и вершок в толщину.
Один гребень из подготовленной пластины изготовлялся в мастерской примерно за десять минут.
Современник, лично посетивший «фабрику» гребней Ивана Шукаева, так охарактеризовал увиденное:
«Присутствуя при производстве гребней в мастерской, удивляешься, как быстро в руках мастера на вид бросовый роговой обрезок меняет свою физиономию, пока не перейдет в ценную вещь – гребень или гребенку; ценную и потому, что составляет предмет первой необходимости у крестьянского люда на всей матушке Руси; ценную и потому, что употребляется для приведения в порядок самой главной части человеческого тела – головы. Оттого-то гребень в избе мужичка не валяется на полу, а находится на столе, окне или за зеркалом, оттого-то и название ему у простого люда не иначе, как гребешок! Потребность в гребешках на Руси всегда имеется, а потому в местных мастерских они никогда не залеживаются. Какое число роговых гребней поступает ежегодно на местный базар и отсюда развозится во все стороны – вычислить нетрудно. В Оренбурге… три мастерских: две при одинаковом числе рабочих – по семь человек, а в третьей лишь двое рабочих. Отделив из 16 человек четырех на подготовку материала, мы находим, что остальные 12 рабочих приготавливают в день не менее 600 штук гребней, а в год – не менее 150 тысяч штук».
Автор: Александр Исковский
Источник: «Оренбургская неделя», № 41, 9 октября 2013 г.